Как устроено производство бумажных пакетов: от рулона крафта до готового тиража с печатью
Бумажный пакет кажется простейшим изделием, но за ним стоит технологическая цепочка с автоматическими линиями, флексопечатью, системами контроля и лабораторными испытаниями. Чтобы пакет выдерживал десять килограммов продуктов, не рвался по шву и сохранял цвет логотипа, на каждом этапе соблюдаются свои параметры. Разбираем, как устроено промышленное производство бумажной упаковки, какое оборудование используется и от чего зависит качество готового изделия.
Сырьё: какая бумага идёт на пакеты
Основой служит крафт-бумага, получаемая сульфатной варкой целлюлозы. Длинные волокна хвойной древесины обеспечивают высокую прочность на разрыв, поэтому именно крафт выдерживает нагрузку в ручках и дне. Для пакетов используют бумагу плотностью от 70 до 150 граммов на квадратный метр: чем выше плотность, тем прочнее изделие и тем дороже тираж. Бумага поставляется в рулонах шириной до полутора метров и весом в несколько сотен килограммов, а требования к ней включают стабильную плотность, влажность и отсутствие дефектов полотна.
Виды бумаги для разных задач
- бурый крафт: натуральный оттенок, максимальная прочность, стандарт для пакетов с ручками;
- белёный крафт: гладкая белая поверхность для многоцветной печати и премиальных брендов;
- жиростойкая бумага: барьерный слой для фастфуда, выпечки и жирных продуктов;
- ламинированная и фольгированная бумага: сохраняет температуру и влагу в термопакетах;
- бумага с сертификацией ответственного лесопользования для сетей с экологическими стандартами.
Флексопечать: как логотип попадает на пакет
Печать наносится на рулон до формирования пакета. Для этого используется флексография: гибкие полимерные формы переносят краску на бумагу через анилоксовый вал, который дозирует её количество. Современные машины печатают до восьми цветов за один проход на скорости в сотни метров в минуту. Краски применяются водные, без растворителей, что позволяет использовать пакеты для контакта с пищевыми продуктами. Для точного совпадения цветов перед тиражом выполняется цветопроба, а макет готовится с учётом особенностей технологии: минимальной толщины линий, размера шрифтов и растяжки по волокну бумаги.
Требования к макету
- Векторный формат с кривыми вместо шрифтов.
- Цвета в палитре Pantone или CMYK с пониманием, что на буром крафте оттенки темнеют.
- Минимальная толщина линий и размер мелких элементов, заданные производителем.
- Вылеты и зоны без печати в местах склейки и крепления ручек.
- Расположение элементов с учётом сгибов и складок дна.
Формирование пакета на линии
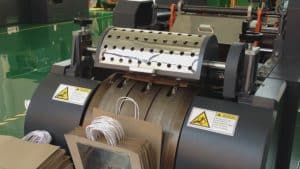
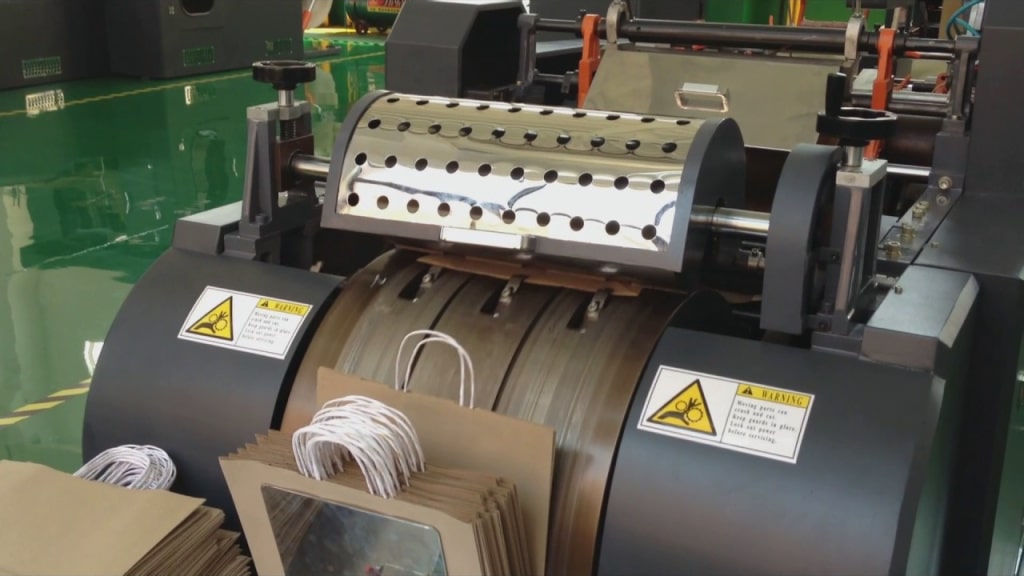
Автоматическая линия принимает рулон с нанесённой печатью и выполняет последовательность операций: формирует рукав, склеивает продольный шов, складывает и проклеивает дно, при необходимости выполняет подворот верхнего края. Для пакетов с ручками отдельный узел скручивает бумажный жгут, формирует петлю и приклеивает её через усиливающую подложку, которая распределяет нагрузку. Контроль на выходе проверяет геометрию, качество склейки и совмещение печати, а бракованные изделия отбраковываются автоматически.
Производительность и сроки
Одна современная линия выпускает от 10 до 40 тысяч пакетов в час в зависимости от формата и наличия ручек. Крупное производство бумажных пакетов в Москве с несколькими линиями выпускает свыше ста миллионов изделий в месяц, что позволяет обслуживать федеральные сети с распределением тиража по регионам. Сроки изготовления заказа с печатью складываются из подготовки форм, цветопробы, печати, формирования и упаковки и обычно составляют от четырёх до шести недель, продукция из наличия отгружается за несколько дней.
Контроль качества
Прочность пакета проверяется лабораторно: испытания на разрыв бумаги, нагрузку на ручки, прочность склейки дна. Для пищевой упаковки дополнительно подтверждается безопасность материалов и красок. Готовая продукция сертифицируется по техническому регламенту Таможенного союза ТР ТС 005/2011 «О безопасности упаковки», а для сетей и экспортных поставок запрашиваются документы на происхождение сырья. Выборочный контроль каждой партии позволяет выявить отклонения до отгрузки.
Что проверить при приёмке тиража
- соответствие размера, плотности и цвета утверждённому образцу;
- качество склейки шва и дна, отсутствие непроклеенных участков;
- прочность крепления ручек на нескольких изделиях из разных коробов;
- совмещение цветов печати и чёткость мелких элементов;
- комплектность и целостность транспортной упаковки.
Почему выбор типа ручек имеет значение
Ручки это самый нагруженный элемент пакета. Кручёные ручки из бумажного жгута выдерживают наибольший вес и выглядят презентабельно, поэтому именно крафт-пакеты с кручеными ручками стали стандартом для магазинов одежды, кафе и подарочной упаковки. Плоские ручки проще в производстве и дешевле, но рассчитаны на меньшую нагрузку, и их чаще используют в пекарнях и аптеках. Пакеты без ручек с V-образным или прямоугольным дном предназначены для фасовки и выпечки.
Качество бумажного пакета закладывается на каждом этапе: от выбора крафта с нужной плотностью до настройки флексопечати и контроля склейки. Понимание технологии помогает заказчику правильно сформулировать требования, подготовить макет и выбрать тип изделия под задачу, а значит получить тираж, который не подведёт на кассе и будет работать на бренд.